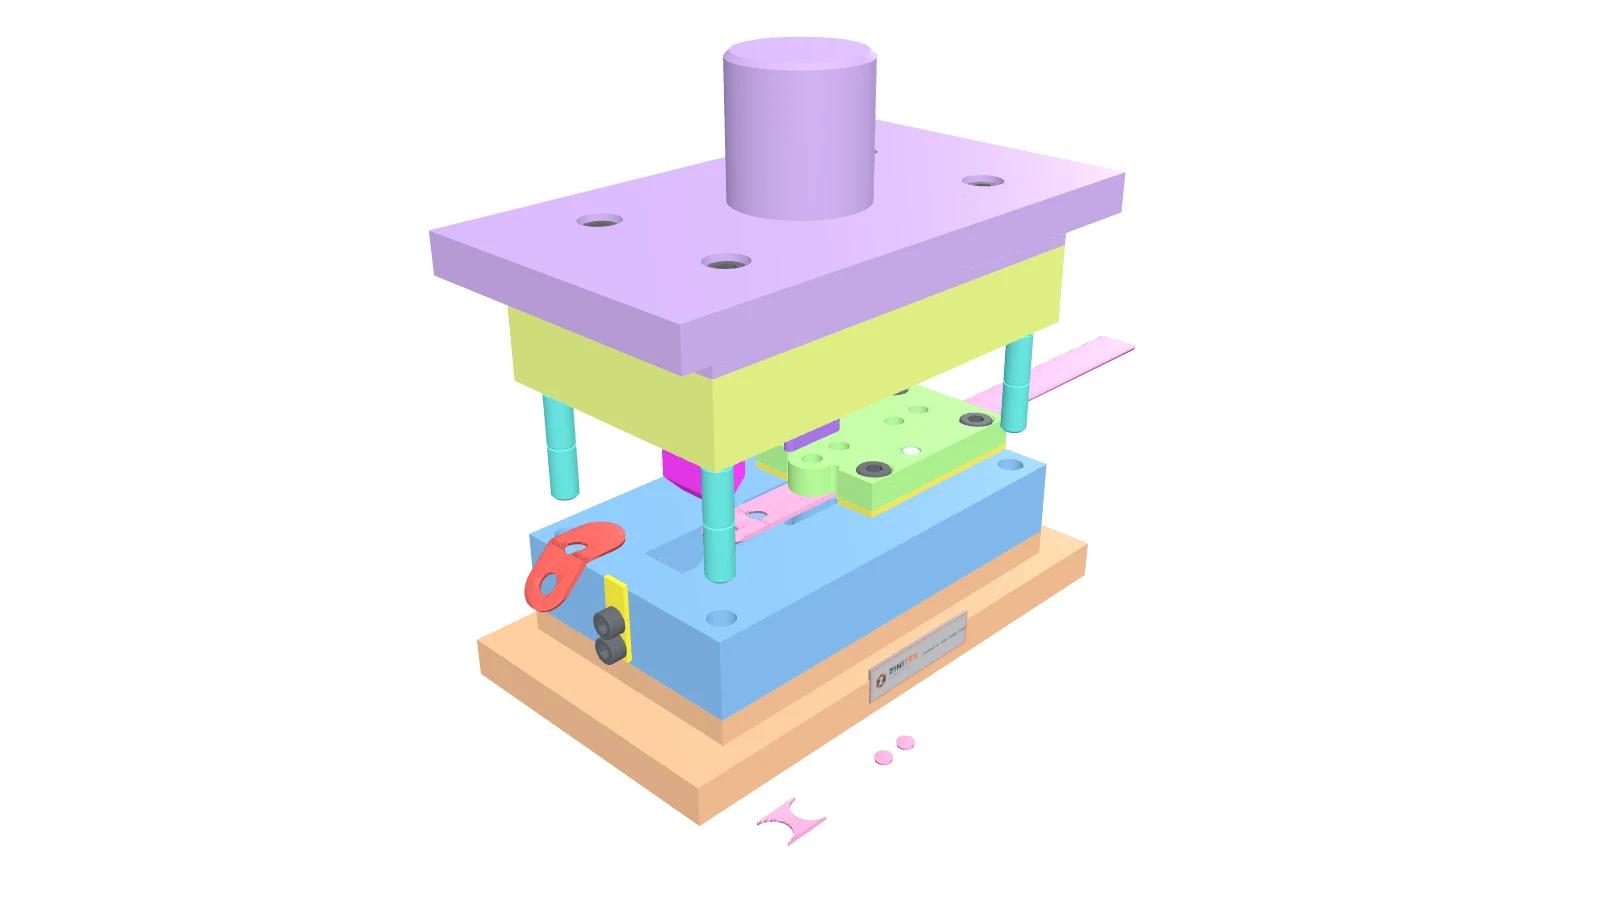
3D模型
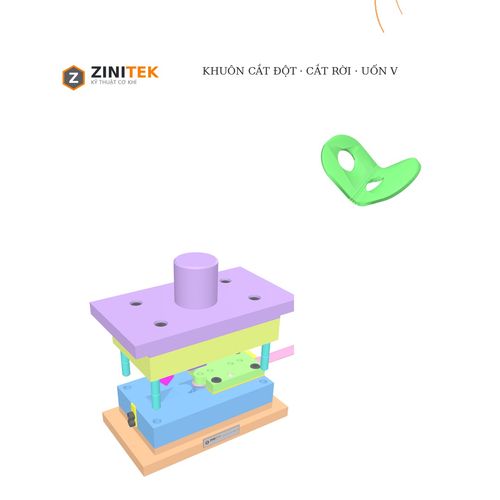
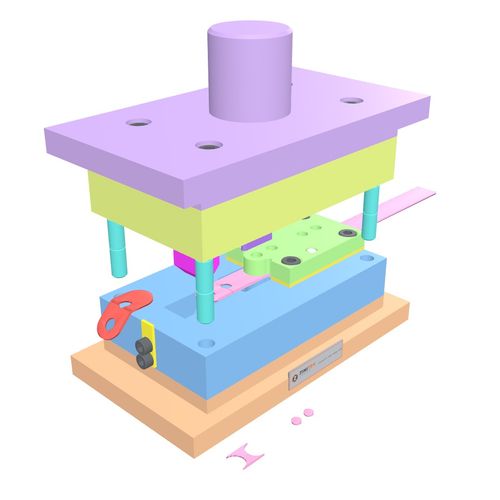
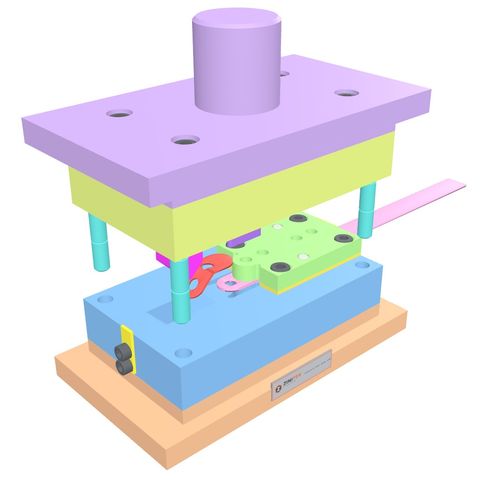
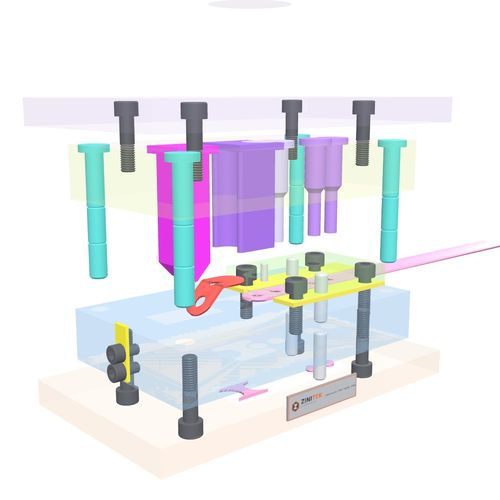
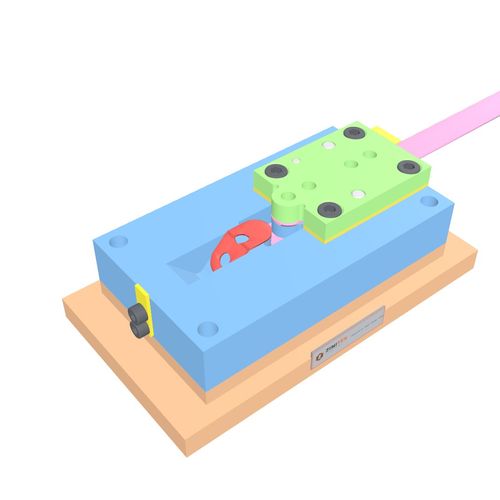
只读3D模型展示完整模具套:下模座和凹模块、带导料条的固定卸料板、凸模固定板和上模座、冲孔凸模、导正销、切断凸模和V凸模。按匀速曲柄运行,每分40冲,行程40 mm:每冲冲两个Ø8孔,导正销定位步距,切断凸模分离连接片,废料经下模座开口落下,料带前进47 mm。结构视图将模板透明化,可见凸模、销、带螺纹的螺钉和废料路径。
主要结构
模架215×120 mm,闭合高度约186 mm,18×2 mm料带,步距47 mm。四个工位:间距15 mm的两个Ø8孔;进入已冲孔的两个Ø8导正销;R9双圆弧切断凸模形成18×42圆端连接片;宽40 mm深20 mm的90°V凹模配R1.2 V凸模。固定卸料板用4个M8螺钉和2个Ø8定位销固定;上模座用4个M8×30螺钉与凸模固定板连接;凹模块从下方用4个M8×35螺钉紧固;4个Ø10定心销在下行时定位上下模。已识别每个零件的功能并对整个循环做了干涉检查。
技术评注与改进方向
原设计保留供研究。V工位距切断线仅2 mm且不在步距上,因此在切断冲程中V凸模会压到悬出V凹模的料头,工件需要手工取出;模型如实展示了这一点。为实现同一工件的自动生产,ZINITEK建议采用6–7工位级进模:工件横向排布在宽约52 mm的料带上,单侧载体,步距21 mm;弯折线与送料方向平行,V槽贯通至模边,切断连接耳后工件自行滑出;弹簧卸料板、4根滚珠导柱、SKD11 58–62 HRC凸凹模、S50C模板;配NC送料机的25–35 t冲床。
为您的产品洽谈模具
请发送图纸或参考样品,并附材质、板厚、产量和冲床信息,ZINITEK将与您洽谈设计和加工方案。
实物图片